Operator CNC a programista CNC – czym różnią się wymagane umiejętności?
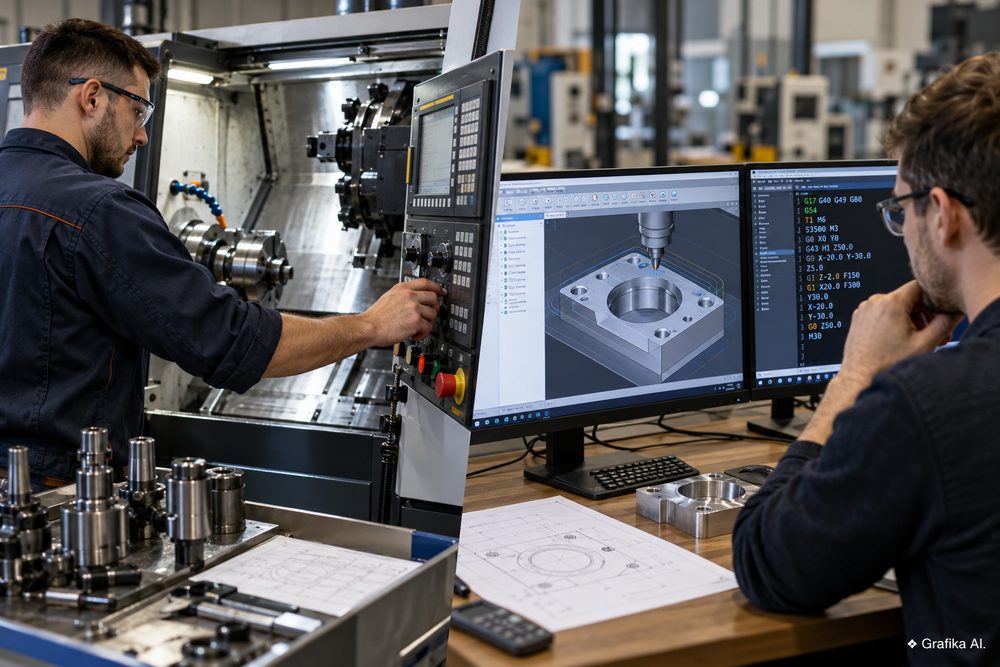
Operator CNC i programista CNC pracują na tych samych obrabiarkach, ale odpowiadają za inne etapy produkcji. Operator CNC pilnuje, żeby maszyna prawidłowo wykonała detal, utrzymała wymagane wymiary i nie produkowała braków. Programista CNC opracowuje sposób obróbki, przygotowuje program sterujący i sprawdza, czy zaplanowane ruchy narzędzia pozwolą bezpiecznie uzyskać wymagany kształt. W mniejszych zakładach te obowiązki często się łączą. Różnica staje się szczególnie widoczna wtedy, gdy pierwsza wykonana część nie spełnia tolerancji: operator musi wykryć problem, a programista może być potrzebny do usunięcia jego przyczyny.
Operator CNC – jakie umiejętności są potrzebne przy obrabiarce?
Praca operatora nie sprowadza się do uruchomienia programu przyciskiem START. Przed rozpoczęciem produkcji trzeba sprawdzić zamocowanie materiału, stan narzędzi, poprawność wybranego programu oraz przygotowanie maszyny. W trakcie obróbki dochodzi kontrola wiórów, chłodzenia, zużycia ostrzy i jakości gotowych elementów.
Podstawą jest czytanie rysunku technicznego i wykonywanie pomiarów. Operator powinien rozumieć tolerancje wymiarowe, oznaczenia chropowatości oraz wymagania dotyczące geometrii części. Musi też umieć posługiwać się suwmiarką, mikrometrem, średnicówką i innymi przyrządami odpowiednimi do kontrolowanych wymiarów.
Przykład z produkcji: na tokarce CNC wykonywany jest wałek o średnicy 30,00 ±0,05 mm. Dopuszczalny przedział wynosi od 29,95 do 30,05 mm. Pomiar pierwszego detalu mikrometrem wskazuje 30,09 mm. To nie jest niewielka różnica, którą można zignorować – część przekracza górną granicę tolerancji o 0,04 mm.
Operator powinien wstrzymać kontynuowanie serii, upewnić się, że pomiar jest poprawny, i ustalić przyczynę odchyłki. Może nią być zużycie płytki skrawającej, nieprawidłowe ustawienie narzędzia, błąd bazowania albo problem z zamocowaniem półfabrykatu. Dopiero po rozpoznaniu przyczyny można zdecydować, czy wystarczy dopuszczona procedurą korekta, czy potrzebna jest interwencja ustawiacza lub programisty.
Samowolna zmiana korektora to jeden z bardziej ryzykownych błędów początkujących operatorów. Na tokarkach sposób interpretacji osi X zależy od sterowania i konfiguracji – wartości mogą odnosić się do średnicy albo promienia. Znaczenie ma również sposób wprowadzania i znak korekty. Błędna zmiana może pogłębić odchyłkę, a w skrajnym przypadku doprowadzić do kolizji. Dlatego korekty wykonuje się zgodnie z dokumentacją konkretnej maszyny, procedurą zakładową i zakresem uprawnień pracownika.
Dobry operator potrafi również rozpoznać, kiedy problem nie wynika z ustawień. Narastające drgania, pogarszająca się powierzchnia lub nieprawidłowe odprowadzanie wiórów mogą świadczyć o niewłaściwych warunkach skrawania. Zwiększanie posuwu, żeby nadrobić opóźnienie, nie ma sensu, jeżeli narzędzie już pracuje niestabilnie.
Na tym stanowisku liczą się przede wszystkim:
- Kontrola wymiarowa – prawidłowy dobór przyrządów pomiarowych, interpretacja wyników i dokumentowanie niezgodności.
- Znajomość sterowania – obsługa odpowiednich trybów pracy, odczytywanie alarmów i kontrolowanie przebiegu programu.
- Podstawy technologii skrawania – rozpoznawanie zużycia narzędzia, problemów z chłodzeniem oraz niekorzystnych warunków obróbki.
- Bezpieczeństwo i organizacja pracy – przestrzeganie instrukcji stanowiskowych, kontrola mocowania i właściwe reagowanie na nieprawidłowości.
Stanowisko operatora to rozsądny początek kariery dla osoby, która chce poznać rzeczywistą produkcję i zdobyć doświadczenie z obrabiarkami. Trzeba jednak sprawdzić zakres obowiązków w konkretnej firmie. Jeden pracodawca oczekuje wyłącznie obsługi seryjnej produkcji i kontroli detali, drugi wymaga również przezbrojeń, ustawiania baz i uruchamiania pierwszej sztuki. W tym drugim przypadku stanowisko zbliża się do funkcji ustawiacza lub operatora-programisty.
Programista CNC – od rysunku technicznego do gotowego procesu obróbki
Programista odpowiada za to, jak maszyna ma wykonać element, a nie tylko za rezultat pomiaru. Musi przeanalizować rysunek, ustalić kolejność operacji, dobrać narzędzia i zaplanować ich ruchy. W zależności od organizacji zakładu część decyzji technologicznych podejmuje samodzielnie albo wspólnie z technologiem.
Załóżmy, że firma otrzymuje zamówienie na 200 aluminiowych korpusów ze stopu EN AW-6082. Każdy ma kieszeń o wymiarach 60 × 40 mm i głębokości 6 mm oraz cztery otwory montażowe o średnicy 6 mm.
Operator realizujący sprawdzony proces kontroluje mocowanie, przebieg obróbki i gotowe wymiary. Programista musi wcześniej rozstrzygnąć znacznie więcej kwestii: jak ułożyć półfabrykat, gdzie przyjąć bazę, jaką strategię zastosować do kieszeni, ile materiału pozostawić na wykończenie i w jakiej kolejności wykonać otwory.
Nie każda szybsza strategia jest lepsza. Zbyt agresywne parametry mogą wywołać drgania, przyspieszyć zużycie frezu albo pogorszyć dokładność ścian kieszeni. Z drugiej strony nadmiernie zachowawcza obróbka wydłuża cykl i zajmuje maszynę, która mogłaby realizować następne zlecenie.
Przy serii 200 elementów skrócenie cyklu o 30 sekund oznacza 100 minut zaoszczędzonego czasu pracy obrabiarki. Taka optymalizacja ma sens, jeżeli nie zwiększa liczby braków ani kosztów narzędzi ponad uzyskane oszczędności. Przy produkcji jednej sztuki bardziej opłacalne bywa zastosowanie sprawdzonej, bezpiecznej strategii niż poświęcanie kilku godzin na dopracowanie programu.
Programista CNC powinien opanować trzy obszary:
- Programowanie ISO i znajomość sterowań – układy współrzędnych, funkcje ruchu, cykle obróbkowe, kompensacje narzędzi oraz strukturę programów.
- Technologię obróbki – dobór narzędzi, prędkości skrawania, posuwów, głębokości przejść i sposobu mocowania detalu.
- Weryfikację procesu – symulowanie torów narzędzia, sprawdzanie potencjalnych kolizji, kontrolowanie programu po postprocesorze i udział w uruchamianiu pierwszego detalu.
Warto rozróżnić programowanie bezpośrednio na sterowaniu od pracy w systemie CAD/CAM, takim jak Autodesk Fusion, Siemens NX CAM czy Mastercam. Przy prostych detalach tokarskich i frezarskich programowanie warsztatowe może być szybsze niż przygotowywanie pełnego projektu CAM. Przy skomplikowanych powierzchniach przestrzennych, obróbce wieloosiowej lub licznych operacjach system CAM znacznie ułatwia tworzenie ścieżek.
CAM nie zwalnia jednak z rozumienia technologii. Niepoprawnie dobrany postprocesor może wygenerować kod niezgodny z wymaganiami konkretnego sterowania. Nawet poprawna symulacja ścieżki nie gwarantuje bezpieczeństwa rzeczywistej obróbki, jeżeli nie uwzględniono uchwytów, narzędzi, konfiguracji maszyny lub rzeczywistego położenia detalu.
Znaczenie mają również różnice między sterowaniami Fanuc, Siemens Sinumerik i Heidenhain. Przykładowo w programowaniu tokarskim Sinumerik funkcje DIAMON i DIAMOF pozwalają rozróżniać wymiarowanie średnicowe i promieniowe osi X. W uproszczonym przykładzie dydaktycznym wartość X30 w trybie średnicowym odpowiada średnicy 30 mm, natomiast w promieniowym – odległości 30 mm od osi obrotu. Nie są to równoważne pozycje. Również sposób wywoływania narzędzi, cykli i korekcji zależy od konkretnej maszyny. Takich przykładów nie należy traktować jako gotowych fragmentów programu do uruchomienia.
Kiedy rozwój w kierunku programowania ma sens? Przede wszystkim wtedy, gdy pracownik swobodnie czyta rysunki, rozumie zachowanie narzędzi w materiale i potrafi ocenić skutki zmiany technologii. Samo opanowanie komend G i M jest niewystarczające. Programista, który nie rozumie ograniczeń mocowania lub sztywności obrabiarki, potrafi przygotować kod poprawny składniowo, ale kosztowny albo niebezpieczny w realizacji.
Jak zdobyć kwalifikacje i wybrać szkolenie CNC?
Nie trzeba zaczynać od zaawansowanego kursu CAM. Dla osoby bez doświadczenia produkcyjnego większym problemem niż napisanie prostego programu bywa prawidłowe zamocowanie materiału, określenie bazy i zrozumienie, dlaczego gotowy detal odbiega od rysunku.
Dlatego początkowe szkolenie powinno łączyć rysunek techniczny, pomiary, podstawy programowania i rzeczywistą pracę przy obrabiarkach. Same symulatory pozwalają bezpiecznie ćwiczyć logikę programów, ale nie zastąpią doświadczenia z mocowaniem, skrawaniem, wiórami i pomiarem gotowej części.
Przykładem takiego połączenia jest oferta firmy Numerika z Wrocławia. Na stronie marki www.numerika.pl opisano kurs Operator-Programista CNC poziom I, organizowany przy ul. Buforowej 4A. Szkolenie trwa 8 dni i obejmuje 80 godzin, podzielonych następująco:
- 10 godzin teorii – m.in. podstawy rysunku technicznego i technologii skrawania.
- 30 godzin ćwiczeń na symulatorach – nauka programowania, układów współrzędnych i pracy ze sterowaniami, w tym Heidenhain iTNC530.
- 40 godzin zajęć przy przemysłowych obrabiarkach – ćwiczenia obejmujące obsługę, programowanie, pomiary i wykonanie detali.
Uczestnicy pracują m.in. na centrum tokarskim Hyundai WIA 230LMA ze sterowaniem Fanuc 0i Manual Guide oraz frezarce DMG Mori EcoMill 600V z Sinumerik 840D. To istotne, ponieważ kontakt z dwoma rodzajami obrabiarek pozwala zrozumieć różnice między toczeniem a frezowaniem.
Część praktyczna odbywa się w dwóch grupach liczących maksymalnie po sześć osób, z dwoma instruktorami. Trzeba jednak prawidłowo interpretować deklarowane 40 godzin praktyki: nie oznacza to 40 godzin samodzielnego operowania maszyną przez każdego kursanta. W czasie zajęć uczestnicy obserwują również pracę instruktora i innych osób oraz wykonują ćwiczenia pod nadzorem.
Przy wyborze szkolenia warto więc zapytać, ile konkretnych operacji kursant wykona osobiście: czy samodzielnie przygotuje program, dokona pomiaru, zinterpretuje wynik i przejdzie przez kontrolowane uruchomienie detalu. To ważniejszy wskaźnik niż sama liczba godzin w reklamie.
Kurs jest prowadzony od podstaw. Wymagana jest podstawowa obsługa komputera i ukończenie ćwiczeń przygotowawczych na platformie INTRO. Dostępny jest również wariant hybrydowy oraz osobne szkolenie 40-godzinne, skoncentrowane na praktyce.
Który wariant wybrać? Osobie rozpoczynającej od zera zwykle bardziej przyda się pełny program 80-godzinny, ponieważ buduje także podstawy technologiczne i programistyczne. Kurs 40-godzinny będzie sensownym wyborem, gdy uczestnik zna już najważniejsze pojęcia i chce skoncentrować się na ćwiczeniach warsztatowych. Wariant hybrydowy warto rozważyć przy trudnościach z dojazdem, ale przed zapisem trzeba sprawdzić dokładny podział zajęć zdalnych i praktycznych.
Na 22 października 2026 r. strona kursu 80-godzinnego prezentuje cenę promocyjną 2999 zł brutto, obok przekreślonej kwoty 3199 zł. Jednocześnie w tabeli informacyjnej nadal widnieje 3199 zł brutto. Dlatego przed opłaceniem rezerwacji należy potwierdzić cenę konkretnego terminu i wariantu szkolenia. Opcjonalny egzamin i certyfikat TÜV SÜD kosztują dodatkowo 400 zł brutto.
Sam certyfikat nie gwarantuje zatrudnienia ani nie zastępuje przygotowania stanowiskowego w zakładzie. W Polsce pracodawca przed dopuszczeniem nowego pracownika do pracy musi zapewnić odpowiednie szkolenie BHP, w tym instruktaż stanowiskowy, oraz sprawdzić, czy ma on wymagane umiejętności.
Największym błędem byłoby potraktowanie ośmiodniowego kursu jako zakończenia nauki programowania. To etap wejściowy. Po szkoleniu dobrze jest przygotować kilka prostych programów na podstawie rysunków, sprawdzić je w symulatorze i zdobywać doświadczenie przy rzeczywistych zleceniach. Dopiero później sensownie inwestować w bardziej rozbudowane systemy CAM czy programowanie wieloosiowe.
FAQ – najczęstsze pytania
Czy operator CNC musi znać programowanie?
Powinien rozumieć podstawowe funkcje programu, układy współrzędnych i znaczenie korektorów. Nie na każdym stanowisku musi jednak samodzielnie pisać program od początku. Zakres obowiązków zależy od organizacji produkcji.
Czy programista CNC musi wcześniej pracować jako operator?
Nie jest to formalny wymóg. Praktyka przy maszynie bardzo pomaga jednak oceniać mocowanie, dostęp narzędzia, przebieg skrawania i ryzyko kolizji. Bez takiego doświadczenia trudniej przygotowywać niezawodne programy.
Czy do programowania CNC potrzebna jest znajomość CAD/CAM?
Nie przy każdym stanowisku. Proste operacje można programować bezpośrednio na sterowaniu. CAD/CAM staje się szczególnie przydatny przy złożonej geometrii, licznych operacjach i obróbce wieloosiowej.
Czy certyfikat kursu wystarczy do samodzielnej obsługi obrabiarki?
Nie. Potwierdza ukończenie określonego szkolenia, ale nie zastępuje oceny umiejętności, wymaganych badań i instruktażu BHP u pracodawcy. Samodzielną obsługę należy rozpocząć dopiero po odpowiednim przygotowaniu i dopuszczeniu do pracy.
Od czego zacząć, jeśli nie mam żadnego doświadczenia z CNC?
Najpierw naucz się odczytywać prosty rysunek wykonawczy i rozpoznawać tolerancje. Następnie przećwicz pomiar detalu oraz podstawy układów współrzędnych na symulatorze. Dopiero po opanowaniu tych elementów wybierz kurs z praktyką na przemysłowych obrabiarkach. To lepsza kolejność niż rozpoczynanie od drogiego szkolenia CAM bez znajomości podstaw obróbki.
Dodaj komentarz